


Trois palettes de sacs de courrier noirs sont revenus au transformateur le trimestre dernier : le magasin semblait gris délavé sur les bords de la bande et de fines taches étaient visibles sur la surface sous l'éclairage du magasin. La chaîne dosait de la poudre de noir de carbone libre directement dans le mélangeur, et chaque lot menait la même bataille : précision de pesée, dispersion, propreté de la filière. Un mélange maître existe pour mettre fin exactement à ce type de lutte contre les incendies.
La réponse directe à la question posée dans le titre : le mélange maître est un mélange concentré de pigments et d'additifs - généralement 20 à 60 % de matière active - pré-dispersé dans une résine porteuse et livré sous forme de granulés à écoulement libre. Un processeur mélange une petite dose, généralement 1 % à 5 %, dans un polymère naturel au niveau de la machine, et la chaleur et le cisaillement répartissent la couleur ou la fonction correspondante dans la masse à fondue. C'est la voie standard par laquelle la plupart des produits en plastique améliorent leur noir, leur protection UV ou leur comportement antistatique.
Ce guide explique ce qui entre dans un mélange maître, comment il se comporte sur une ligne de production, où les spécifications divergent selon l'application et ce qu'il faut vérifier avant de passer une commande. Il est conçu du point de vue d'un fabricant qui produit un mélange maître noir pour les films, les tuyaux, les moulages et les techniques plastiques.
Qu’est-ce qu’un mélange maître dans les plastiques ?
Le Mélange maître – en abrégé MB et souvent appelé concentré – est un additif solide pour les plastiques dans lequel des pigments et/ou des additifs sont dispersés à forte concentration à l’intérieur d’un matériau support. Le support est une résine ou une cire sélectionnée pour sa compatibilité avec le polymère de base, de sorte que lorsque les deux fondents ensemble dans une extrudeuse ou une machine de moulage, le pigment se libère dans la masse fondue environnante. Le contenu actif se situe généralement entre 20 % et 60 % ; le reste est constitué de chimie porteuse et mouillante.
Le nom décrit la méthode. La recette principale – pigment, support, dispersant – est composée une seule fois, sous un cisaillement élevé, où les conditions de dispersion peuvent être contrôlées et vérifiées en laboratoire. Les convertisseurs laissent ensuite passer ce maître dans chaque cycle de production à une petite dose fixe. Au lieu de demander une ligne de film de décomposition des agglomérats de noir de carbone tenaces avec un temps de séjour limité, le transformateur achète une pastille dans laquelle ce travail a déjà été effectué et la diluer simplement.
Chaque mélange maître est construit à partir des quatre mêmes éléments de base, dans des proportions qui varient en fonction de l'application cible :
La concentration est une décision de conception et non une constante. Un mélange maître noir de qualité film contient généralement 40 à 50 % de noir de carbone, de sorte que les jauges fines atteignent une couverture complète à un dosage modeste ; les qualités à usage général se situent souvent entre 25 et 35 % pour maintenir le prix au kilogramme attractif pour les pièces à paroi épaisse où une baisse plus élevée est acceptable. Lorsque les devis arrivent, normalisez-les en fonction de la teneur en pigments actifs : un pellet bon marché à 25 % peut coûter plus cher au kilogramme fini qu'un pellet premium à 50 %.
Pourquoi Mélange maître existe : le problème qu’il résout
Le noir de carbone fait partie des pigments les plus difficiles à disperser dans l’industrie. Ses particules primaires mesurent environ 15 à 90 nanomètres et se lient en agglomérats qu'une extrudeuse monovis conventionnelle, avec son temps de séjour court et son cisaillement limité, ne peut pas complètement se briser. L’introduction de poudre libre directement dans la machine entraîne donc trois pannes prévisibles :
- Des taches et une nuance grise. Les agglomérats non dispersés survivent jusqu'à la matrice et apparaissent sous la forme de points sombres, d'une rugosité de surface ou d'une teinte délavée au lieu d'un noir profond.
- Accumulation de matrice. Le noir de carbone mal humidifié s'accumule sur la lèvre de la filière, provoquant des lignes de filière et forçant des arrêts fréquents pour le nettoyage.
- Doser le chaos. La poudre de noir de carbone se lie, s'agglutine et s'accroche à l'équipement ; la précision du chargeur s'effondre et l'ombre dérive d'un quart de travail à l'autre. La manipulation des poudres soulève également des problèmes d’entretien et de contamination croisée pour les convertisseurs exécutant plusieurs couleurs sur la même ligne.
Un mélange maître déplace le problème de dispersion en amont vers les équipements conçus à cet effet. À l'intérieur d'une extrudeuse à double vis co-rotative, le pigment est mouillé par un support et un dispersant, cisaillé à une vitesse de vis élevée et verrouillé sous une forme granulée stable. Ce qui atteint le convertisseur du convertisseur s'écoule librement, est exempt de poussière et est dispersé selon une norme vérifiée ; il suffit de diluer la ligne, une tâche que les doseurs gravimétriques gèrent facilement.
Il existe un deuxième argument économique. Masterbatch permet à un convertisseur de conservateur de la résine naturelle en stock et d'ajouter de la couleur à la machine, de sorte qu'un inventaire de résine dessert de nombreux produits et nuances. Les composés entièrement précolorés suppriment cette flexibilité et exigent généralement des quantités minimales plus importantes par teinte – une comparaison quantifiée dans une section dédiée ci-dessous.
Les trois familles de Masterbatch
Les fournisseurs regroupent leurs portefeuilles en trois familles, et savoir à quelle famille appartient un devis est le premier filtre de tout exercice de sourcing, car les fenêtres de dosage, les prix au kilo et les modes de dysfonctionnement diffèrent fortement entre eux.
| Famille | Ce qu'il offre | Déception typique | Utilisations courantes |
|---|---|---|---|
| Mélange maître de couleur | Pigment pour la couleur, l'opacité et le jet ; nuances noires, blanches et chromatiques | 1 à 5 % | Films, sacs, boîtiers, tuyaux, garnitures automobiles |
| Mélange maître additif | Stabilisation UV, antioxydants, antistatique, antidérapant, ignifuge | 0,5 à 3 % | Produits d'extérieur, emballages, électroniques, câbles |
| Mélange maître de remplissage | Carbonate de calcium ou talc pour le contrôle des coûts et la rigidité | 5 à 20 % | Raphia, cordes, non-tissés, articles ménagers rigides |
Les familles fusionnent également. Un mélange maître noir pour film agricole peut combiner un pigment avec un ensemble de stabilisation UV ; une qualité de tuyau peut associer du noir de carbone à des antioxydants qui protègent la résistance à long terme. Lorsque vous briefez un fournisseur, d'écrire le produit final et ses conditions d'exposition plutôt que seulement la couleur – c'est ce qui décide de la recette.
À l’intérieur d’un mélange maître noir : noir de carbone et résine porteuse
Deux composants dominent les performances d'un mélange maître noir : la qualité du noir de carbone et le support. Tout le reste s’ajuste.
Noir de carbone : le pigment qui définit le grade
La sélection du grade contrôle la jaisière (la profondeur de lecture du noir), la nuance (bleu, neutre ou marron), le pouvoir couvrant, l'absorption des UV et le coût. Les noirs de fourneau fins avec des particules primaires d'environ 15 à 25 nm produisent le noir le plus profond et à tendance bleue que les acheteurs attendent sur les boîtiers d'appareils électroménagers brillants et les garnitures automobiles. Les qualités plus grossières au-dessus d'environ 40 nm se dispersent plus facilement, sont extrudées à une pression plus faible et coûtent moins cher — le choix pragmatique pour les sacs poubelles, les tuyaux de drainage et autres produits où la profondeur d'ombre est plafonnée. Les laboratoires de qualité caractérisent la jetness avec des valeurs L* mesurées sur des plaques pressées : une note de jet élevée atterrit au milieu de l'adolescence, tandis qu'une note à usage général flotte plusieurs points plus haut.
Le noir de carbone effectue également un travail fonctionnel. Bien dispersé à 2 % ou plus dans le polyéthylène, il filtre la grande majorité des rayons UV nocifs — c'est pourquoi le noir est la couleur par défaut des conduites d'eau, des films de paillis, des gains de câbles et du mobilier d'extérieur.
Le transporteur décide de la compatibilité
Le support représente 30 à 70 % du pellet et doit remplir trois conditions : traiter aux mêmes températures que la résine de base, s'écouler de manière compatible avec celle-ci et rester invisible dans la pièce finie. Les films polyoléfines fonctionnant sur des supports PE ou EVA ; styrènes sur supports compatibles PS ou ABS ; Composés d'ingénierie sur supports PA, PC, PBT ou PPS adaptés au polymère. La correspondance de l'écoulement à l'état fondu est plus importante que ce à quoi la plupart des acheteurs s'attendent : en règle générale, conserver l'indice de fusion du support à environ ± 30 % de celui de la résine de base afin que les deux matériaux voyagent ensemble à travers la vis sans marques d'écoulement ni voile de surface. Les supports sont fréquemment choisis avec un écoulement de matière à fondue légèrement supérieur à la résine de base, de sorte que le pigment se libère rapidement une fois la matière à fondue formée.
Lorsqu’une usine utilise plusieurs polymères au cours de la même semaine – un mélangeur alternant PP, ABS et PA chargé – les concentrés sans support éliminent entièrement la question de compatibilité, transportant des charges de noir de carbone très élevées sans de support susceptible d’interférer avec le polymère modifié.
Comment fonctionne le Masterbatch sur la ligne : les taux de baisse en pratique
Le taux de décantation – la partie du mélange maître dosé en résine naturelle – est le point où la formulation rencontre la production quotidienne. Le calcul est volontairement simple :
La plupart des films noirs contiennent entre 0,8 et 2 % de noir de carbone total ; Les conduites sous pression en PE spécifiques 2 à 2,5 % ; les moulages par injection d'un noir profond atteignent généralement leur teinte avec une teneur en pigment de 1 à 2 %. Si un fournisseur propose une qualité de 25 % pour le même film, la baisse doit doubler pour atteindre 4 %, ce qui double le support entrant dans la masse fondue et le volume de mélange maître acheté par tonne de produit.
A l’intérieur de la machine, le masterbatch suit le même chemin que la résine :
- Un distributeur gravimétrique mesure les pellets en fonction de leur poids, maintenant un dosage beaucoup plus stable que les systèmes volumétriques.
- Les pellets se mélangent à sec avec de la résine naturelle ou sont alimentés par un port latéral de l'extrudeuse.
- Chauffer et cisailler pour refondre le support et libérer le pigment pré-dispersé dans la masse à fondue.
- Le filtre filtre les agglomérats restants ; une augmentation de pression faible et stable signale une dispersion propre.
- La matière fondue atteint la filière sous la forme d'un noir homogène et uniforme.
Deux avertissements pratiques de la part de l’usine. Un dosage inférieur à environ 1 % amplifie chaque erreur d'alimentation et l'ombre commence à dériver ; un dosage bien supérieur au rapport requis gaspille de l'argent et inonde la matière fondue d'un support qui peut adoucir les propriétés. La ségrégation est également réelle : les longues distances de transport entre le et la gorge permettent aux granulés lourds de se séparer du mélange, donc garder les chemins d'alimentation courts et chargeurs directs.
Comment est fabriqué le mélange maître noir
La production de mélanges maîtres noirs est un exercice de dispersion complexe. Le parcours de fabrication classique passe par cinq stations :
- Pesée et pré-mélange. Le noir de carbone, les granulés de support, la cire et les additifs sont dosés en poids dans un mélangeur à grande vitesse, où la cire commence à pré-mouiller la surface du pigment.
- Composition à double vis. Une extrudeuse à double vis co-rotative avec une configuration de vis à cisaillement élevée mouille, décompose et distribue le pigment. Le noir de carbone est souvent introduit via un port séparé ou pré-dispersé sous forme de pâte pour maintenir la propreté du processus.
- Pelletisation. Les brins tombent dans un bain-marie et sont coupés à longueur, ou la masse fondue est granulée sous l'eau ; les pellets sont ensuite tamisés et passés sur des aimants pour éliminer les traces métalliques.
- Homogénéisation. Les lots de production sont mélangés dans de grands silos afin que le premier kilogramme et le dernier kilogramme d'une commande correspondent.
- Sortie en laboratoire. L'indice de fusion, la teneur en noir de carbone (par analyse de cendres ou thermogravimétrique), l'humidité, la stabilité thermique et l'indice de dispersion des plaques pressées ou un test d'augmentation de la pression de filtration sont vérifiés avant l'expédition du lot.
La capacité d'homogénéisation mérite l'attention de l'acheteur. Les fournisseurs qui mélangent de petits lots ont du mal à conserver une teinte sur une commande importante ; les fournisseurs dotés de grands silos d’homogénéisation expédient la cohérence. Renseignez-vous directement sur la taille du lot et les pratiques d'homogénéisation : la réponse prédit mieux la stabilité de votre teinte que n'importe quelle fiche technique.
La discipline de propreté à l'intérieur de l'usine se manifeste plus tard par une diminution du nombre de taches sur votre film : la manipulation dédiée des pigments, les transferts scellés, le tamisage et la séparation des métaux sont des signes visibles qu'un producteur prend la qualité de la dispersion au sérieux.
Exigences d'application : là où les spécifications divergentes
Une même famille de pellets se comporte très différemment une fois sortie du laboratoire. Les spécifications qui s'appliquent à un moulage par injection épaisse peuvent échouer sur un film de 30 microns. Il s'agit des modèles d'exigences par application, basés sur les qualités de production quotidiennes pour chaque marché.
Film soufflé, sacs de courrier et film étirable
Le film est l'environnement le moins indulgent pour la dispersion : des jauges fines exposant chaque agglomérat survivant sous la forme d'un point, et un gel au niveau de la filière devient une ligne visible sur toute la longueur du rouleau. Les qualités de film privilégient donc le comportement de dispersion et de filtration (faible augmentation de pression, pas d'accumulation de matrice) avec une teneur en noir de carbone de 40 à 50 % afin que les couches minces atteignent un pouvoir couvrant complet à un dosage modeste. Les qualités de courrier et de sacs à provisions ajoutent de la solidité et de la finition de surface ; les qualités de film étirable exigent une grande pureté ; Les qualités de films agricoles intègrent la stabilisation UV, car le film de paillis passe une saison complète en plein soleil.
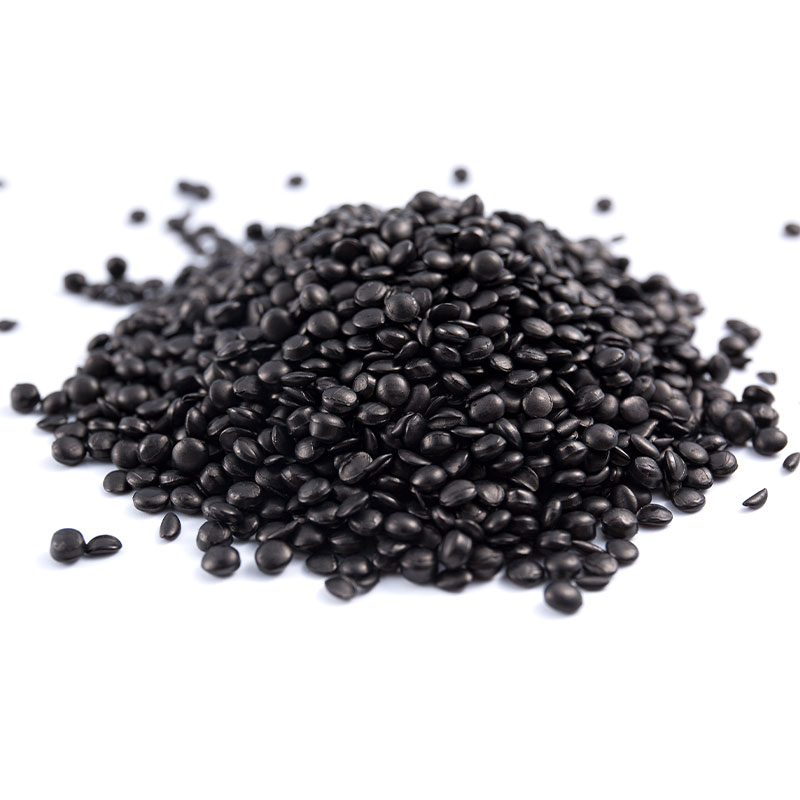 Mélange maître noir à haute dissimulation pour applications de films (EN4066) Un concentré à base de PE avec environ 46 % de noir de carbone et une faible teneur en cendres, conçu pour une dispersion propre et un comportement de filtration. Il convient à l'extrusion de films où des épaisseurs fines exposent des agglomérats, offrant un masquage complet à un dosage modeste. Voir le produit →
Tuyaux pour l'approvisionnement en eau et le drainage
Les conduites sous pression en PE contiennent 2 à 2,5 % de noir de carbone comme protection UV intégrée, conformément à une pratique de longue date pour les systèmes de conduites en polyéthylène enterrés et exposés. Le mélange maître doit contribuer à une dispersion propre (les particules à l'intérieur d'une paroi de tuyau sous pression agit comme des générateurs de contraintes), ainsi qu'une faible humidité et un comportement aux intempéries documenté. Les niveaux de drainage et d'égout ont plus de liberté en matière d'ombre mais néanmoins une stabilité environnementale à long terme.
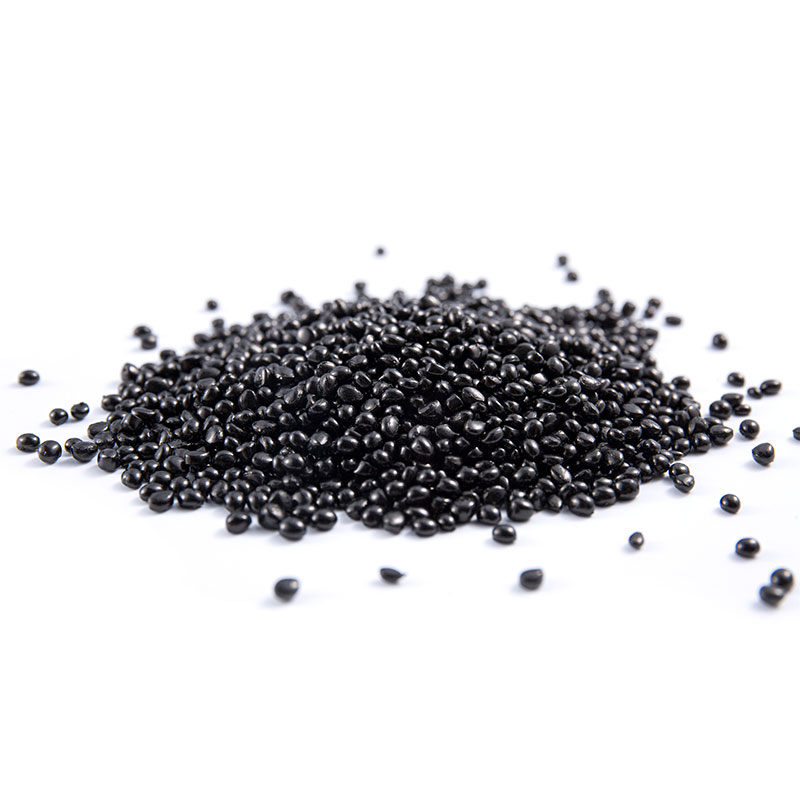 Masterbatch noir de protection UV pour tuyaux en PE (H6045) Ce grade porteur de PE contient environ 45 % de noir de carbone pour une coloration uniforme et une résistance améliorée aux UV. Il convient aux systèmes de canalisations sous pression nécessitant une dispersion propre, une faible humidité et une stabilité documentée aux intempéries à long terme. Voir le produit →
Moulage par injection : appareils électroménagers, jouets et boîtiers
Les qualités de moulage échangent une mesure de jetness contre l'écoulement et la qualité de surface : haute brillance sur les boîtiers d'appareils électroménagers, résistance aux chocs sur les jouets et stabilité thermique qui survit aux fenêtres de traitement des résines techniques jusqu'à environ 280 °C. La nuance devient une décision de conception : un noir aux nuances bleues se lit comme étant haut de gamme sur un boîtier brillant, tandis qu'un noir neutre convient aux pièces techniques partenaires. La cohérence des taux de rebroyage est également importante, puisque les mouleurs mélangent régulièrement les carottes et les canaux dans l'alimentation.
Automobiles intérieurs et extérieurs
Les spécifications automobiles se lisent comme un examen des matériaux : émissions volatiles et buées pour l'habitacle, résistance aux rayures et aux rayures sur les garnitures intérieures, protection uniforme contre la lumière sur les pièces visibles et durabilité aux intempéries pour les composants extérieurs. Les qualités intérieures sont contrôlées donc le profil de préférence du support et de l'ensemble d'additifs avec autant de soin que le pigment lui-même.
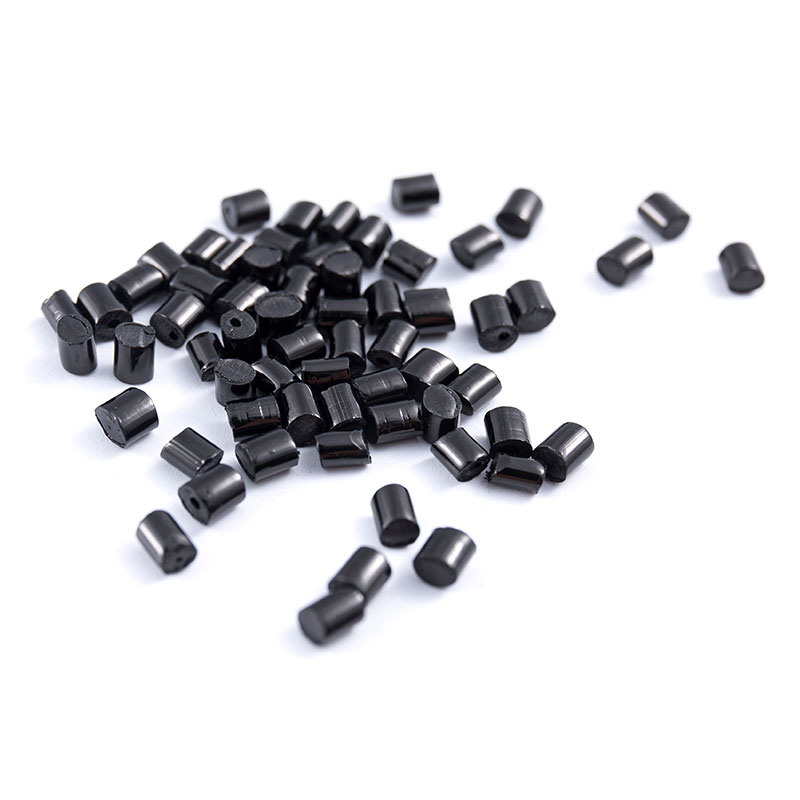 Mélange maître noir à faible teneur en COV pour intérieurs automobiles Formulée sur un support AS (SAN) avec du noir de carbone hautement dispersible, cette qualité à faibles émissions contrôle la possibilités et la buée des pièces de la cabine tout en prenant en charge les finitions brillantes ou mates et les tests de conformité documentés. Voir le produit →
Emballages et vaisselle pour contact alimentaire
Le travail au contact des aliments est un exercice de conformité avant d’être un exercice de couleur. Les colorants et les additifs doivent s'inscrire dans les cadres applicables - en pratique, les déclarations contre le règlement européen sur les plastiques destinés à entrer en contact avec les aliments (UE) n° 10/2011 et les listes de colorants de la FDA américaine telles que 21 CFR 178.3297, le comportement de migration étant le facteur décisif. Recueillir les déclarations de conformité pour chaque grade et les maintenues alignées avec les certifications en aval pour les arts de la table, les sacs d'emballage et les caisses de chaussons de fruits et légumes. Pour un traitement plus complet du parcours documentaire, consultez ce guide sur commenter le mélange maître noir en contact avec les aliments garantit la sécurité et la conformité .
Composés d'ingénierie et supports spécialisés
Les composés à base de PA, PC, PBT, PPS, PET, TPU, PCTG ou POE sont traités à chaud, sensibles au cisaillement et souvent dans des conditions étroitement contrôlées. Ici, la question du support domine : un support mal adapté crée un voile, une fragilisation ou une dégradation, tandis que les concentrés correctement adaptés ou sans support disparaissent dans le polymère. Les emballages de pigments thermostables qui conservent leur teinte entre 280 et 300 °C constituent l'attente de base pour ces marchés.
Mélange maître, composé, liquide, couleur ou poudre
Le mélange maître est l'une des quatre voies permettant d'obtenir une pièce en plastique noir, et chaque voie déplace le coût et le risque vers un endroit différent de la chaîne d'approvisionnement — c'est pourquoi la même pièce peut provenir de manière si différente d'une usine à l'autre.
| Itinéraire | Principal avantage | Compromis principal | Meilleur réglage typique |
|---|---|---|---|
| Masterbatch | Dispersion éprouvée ; un inventaire de résine sert de nombreuses nuances ; petites quantités de commande | Nécessité un dosage précis et un mélange sur la ligne | Convertisseurs exécutant plusieurs produits et teintes |
| Composé pré-coloré | Zéro dosage ; teinte enfermée dans la résine elle-même | Prime sur chaque kilogramme ; grandes quantités minimales; moins de flexibilité | Longues séries d'une seule spécification gelée |
| Couleur liquide | Très faible dose ; pas de prise d'humidité ; changements de teinte rapides | Entretien des pompes ; limites de support et de compatibilité | Extrusion de gros volumes avec changements fréquents |
| Mélange de pigments secs | Prix initial des ingrédients le plus bas | Poussière, mauvaise dispersion, dérive d'ombre, charge d'hygiène | Rarement adapté au-delà des articles d'extérieur bruts |
L’arithmétique fait trébucher de nombreux acheteurs. Un kilogramme de mélange maître coûte plus qu'un kilogramme de résine, mais seulement 1 à 5 % de celui-ci entre dans le produit, alors que la première d'un composé s'applique à 100 % de la résine. Les usines traitant plusieurs produits sur une seule ligne atterrissent presque toujours sur le mélange maître pour plus de flexibilité ; les produits à long terme et à spécification unique peuvent justifier des composés lorsque leurs volumes correspondent à la commande minimale.
Six problèmes de qualité et d'où ils viennent
Les plaintes sur le terrain se regroupent dans une poignée de modèles et la plupart sont liées à la dispersion, à l'humidité ou à la compatibilité des supports plutôt qu'au pigment lui-même. Utilisez cette carte la prochaine fois qu'un défaut apparaît :
| Symptôme | Cause profonde probable | Que vérifier en premier |
|---|---|---|
| Points noirs à la surface | Dispersion ou contamination incomplète des pigments | Indice de dispersion de la qualité ; augmentation de la pression du tamis ; propreté de la mangeoire et du mixeur |
| Construction de matrices et lignes de matrices | Support incompatible ou cire de qualité Inférieure | Compatibilité du support avec la résine de base ; fenêtre de température de fusion |
| Dérive d'ombre entre les lots | Faible homogénéisation ; variation de la teneur en noir de carbone | Taille des lots des fournisseurs et pratiques d’homogénéisation ; certificat d'analyse par lot |
| Gels et fisheyes | Prise d’humidité ou support dégradé | Spécification et certificat d'humidité ; conditions de stockage ; pratique de séchage |
| Ton gris délavé | Faible teneur efficace en noir de carbone ou qualité grossière | Teneur totale en pigments (dosage × concentration) ; données de nuance et de jetness |
| Défaillance précoce des UV en extérieur | Noir de carbone insuffisant ou mal dispersé ; paquet UV manquant | Pourcentage de noir de carbone dans la pièce ; données sur les intempéries ; paquet d'additifs |
Une liste de contrôle pratique avant de commander
Avant tout bon de commande, exécutez cette liste de contrôle. Cela prend une heure et évite la plupart des litiges décrits dans le tableau ci-dessus :
- Confirmez la résine porteuse et son indice de fusion par rapport à votre polymère de base ; cibler une compatibilité d'écoulement de fusion d'environ ± 30 %.
- Demandez le pourcentage réel de noir de carbone et la famille de qualités – les données de jais et de nuances, pas seulement le mot « noir ».
- Demandez des preuves de dispersion : notes sur plaque pressée et, pour les qualités de film, données d'augmentation de la pression de filtration sur le produit exact.
- Vérifiez la stabilité thermique à votre température de traitement, y compris le comportement dans le cadre de votre politique de rebroyage.
- Vérifiez les limites d'humidité et l'emballage : Inférieures à 0,1 % pour les qualités polyoléfines, plus strictes pour le PA et le PET, avec des doublures barrières contre l'humidité.
- Collectez les documents de conformité : déclarations RoHS et REACH, déclarations de contact alimentaire lorsque la pièce touche des aliments, exigences en matière de matériaux automobiles le cas échéant.
- Effectuez un essai en ligne d'une à deux heures sur votre machine avec votre résine, en vérifiant la teinte, les taches, l'augmentation de la pression et les propriétés mécaniques.
- Comparez le coût par kilogramme fini : normalisez chaque appareil par dosage et concentration de pigments avant d'examiner le prix par tonne.
Foire aux questions sur le mélange maître
Qu’est-ce qu’un mélange maître dans les plastiques, en une phrase ?
Un mélange maître est un mélange concentré de pigments et d'additifs, dispersés dans un support de résine compatible et transformé en granulés, qu'un transformateur transforme en polymère naturel - généralement à raison de 1 à 5 % - pour colorer le produit ou lui conférer des propriétés telles que la résistance aux UV.
Quelle quantité de mélange maître dois-je ajouter à ma résine ?
Multipliez le dosage par la concentration en pigment : 2% d'un grade à 45% délivrent 0,9% de noir de carbone dans le produit. Les films contiennent généralement 0,8 à 2 % de noir de carbone total, les tuyaux 2 à 2,5 % et les moulures 1 à 2 %. Partez de la recommandation du fournisseur et confirmez sur un essai.
Un mélange maître peut-il colorer à la fois le PE, le PP, l’ABS et le PC ?
Des supports universels existants et fonctionnant de manière acceptable avec les polyoléfines et les styréniques pour de nombreux produits. Les résines techniques sont moins indulgentes : le PA, le PC, le PBT et le PPS exigeant des supports adaptés ou des concentrés sans support pour éviter le voile, la fragilisation ou la dégradation.
Quelle teneur en noir de carbone un mélange maître noir contient-il ?
Les qualités de granulés standard contiennent 20 à 50 %, les types à haute concentration et sans support atteignant des niveaux plus élevés. Le contenu est vérifié par analyse des cendres ou thermogravimétrique et doit apparaître sur le certificat d'analyse de chaque lot.
Le mélange maître affecte-t-il les propriétés mécaniques du produit ?
Un grade bien formulé est conçu pour disparaître dans le produit : support adapté, pigment entièrement dispersé, additifs compatibles. Des problèmes apparaissent lorsque le support n'est pas adapté, que le dosage est excessif ou que la dispersion est mauvaise. La résistance aux chocs et la qualité de la surface en souffriront en premier.
Quelle est la durée de conservation du mélange maître noir ?
Les fabricants citent généralement 24 mois dans un stockage scellé et sec, à l’abri de la lumière directe du soleil. Les granulés n'expirent pas soudainement, mais l'humidité s'accumule dans les sacs ouverts – en particulier avec des supports de qualité technique – provoquent des gels et des défauts de surface.
Pourquoi mon produit noir apparaît-il gris au lieu d'un noir profond ?
Quatre suspects habituels : une teneur totale en noir de carbone trop faible (dosage × concentration), une qualité de pigment grossière, une mauvaise dispersion laissant des agglomérats diffusant la lumière ou une variation de la couleur de base de la résine naturelle. Parcourez-les dans cet ordre.
Le mélange maître est-il adapté aux emballages destinés au contact alimentaire ?
Oui, à condition que la note soit rédigée à cet effet. Demandez les déclarations de conformité aux cadres applicables à votre marché – Règlement (UE) n° 10/2011 en Europe et listes de colorants FDA aux États-Unis – et conservez-les dans un dossier avec chaque lot.
Faire correspondre une formulation à votre ligne
Les fiches techniques répondent à environ la moitié des questions ; la machine répond au reste. Un briefing productif commence par six informations : la résine de base et son indice de fusion, la température de traitement, la jauge du produit ou l'épaisseur de la paroi, la configuration de la filtration, une référence de teinte physique (une pièce réelle bat un échantillon de couleur) et l'environnement de conformité auquel le produit doit satisfaire. À partir de ces données, une qualité d'essai est composée, testée pour la dispersion et la stabilité thermique en laboratoire, puis validée sur la propre ligne du client avant la fourniture en série.
E-LUCK construit sa gamme autour de ce flux de travail. En tant que fabricant entièrement axé sur le mélange maître noir, la gamme couvre les qualités de films soufflés pour les films agricoles, les films étirables, les sacs de courrier et les sacs de courses ou poubelles ; qualités de moulage par injection et par soufflage pour appareils électroménagers, pièces très brillantes et jouets ; qualités des conduites d'approvisionnement en eau et d'égout ; qualités de vaisselle et d'emballage pour contact alimentaire ; qualités intérieures et extérieures d'automobiles ; et qualités de tôles, de profilés et de fils. Les lignes spécialisées associent les supports aux AS, PC, PA, PS, PPA, PPS, PET, PBT, TPU, PCTG et POE, ainsi que des qualités sans support et à haute concentration pour les formulateurs.
Lorsqu'une qualité standard ne répond pas aux spécifications, développement de mélange maître noir personnalisé prend le relais : la formulation est en fonction de votre polymère, de votre fenêtre de processus et de vos propriétés cibles, puis testée par lots d'essai avant un approvisionnement régulier. Si le noir actuel dérive entre les lots ou si le film présente des taches au niveau de la matrice, envoyez la pièce défectueuse avec une brève description du processus : un échantillon physique raccourcit le diagnostic de moitié.


