


Supposons que vous exploitiez une ligne de film soufflé pour le film de paillis agricole. Le premier rouleau semble d’un noir profond et uniforme. Au bout de deux heures, de fines stries apparaissent, puis de minuscules points qui provoquent des cassures du film. Votre fournisseur actuel insiste sur le fait que le mélange maître est « le même que toujours ». Les paramètres de la machine n'ont pas changé. C’est à ce moment-là que de nombreux transformateurs découvrent que le mélange maître noir n’est pas une marchandise.
Le mélange maître noir échoue évidemment rarement. Il échoue économiquement, sous la forme de temps d'arrêt, de rouleaux rejetés, d'échecs aux tests d'impact ou de retours après trois mois d'exposition en extérieur. Choisir le bon mélange maître noir signifie faire correspondre la qualité à votre polymère, à votre procédé, aux conditions d'utilisation finale de votre produit et à vos obligations de conformité. Ce guide est rédigé du point de vue de notre usine d'E-LUCK, où nous produisons des mélanges maîtres noirs pour les films soufflés, le moulage par injection, l'extrusion de tuyaux, les emballages destinés au contact alimentaire et les composants automobiles. Nous partageons ci-dessous la logique de sélection que nous appliquons aux demandes de nos propres clients, y compris les chiffres, les tests et les tolérances qui séparent un bon achat d'un achat coûteux.
Qu'est-ce que le Black Masterbatch et pourquoi le bon choix est important
Le mélange maître noir est une dispersion concentrée de pigment de noir de carbone dans un support thermoplastique, produite par mélange fondu et granulation. Une qualité typique contient 20 à 50 % de noir de carbone ainsi que des dispersants soigneusement dosés et des additifs fonctionnels tels que des antioxydants, des stabilisants UV, des agents glissants ou des agents antistatiques. Le transformateur mélange le mélange maître avec de la résine naturelle selon un taux d'abaissement, généralement de 1 % à 8 %, pour colorer le produit final.
L’utilisation d’un mélange maître au lieu du noir de carbone brut résout des problèmes pratiques : il élimine la poussière dans l’atelier, réduit le temps de changement de couleur et améliore la cohérence d’un lot à l’autre. Mais le mélange maître n’est pas un colorant inerte. Sa résine porteuse et son ensemble d'additifs entrent dans la formulation finale et influencent l'écoulement de la matière fondue, la cristallisation, la qualité de la surface, la résistance de la ligne de soudure et le vieillissement à long terme. C'est pourquoi un mélange maître qui fonctionne bien dans un sac de courses peut s'avérer désastreux à l'intérieur d'un engrenage en nylon ou d'un boîtier en polycarbonate.
Qu'y a-t-il à l'intérieur d'un mélange maître noir
- Pigment noir de carbone (Color Index Pigment Black 7), qui détermine la noirceur, la nuance, la protection UV et les propriétés électriques.
- Résine porteuse, sélectionnée pour correspondre au polymère de base ou pour agir comme véhicule compatible dans les mélanges.
- Dispersants polymères et agents mouillants, qui maintiennent les particules de noir de carbone séparées pendant le mélange à l'état fondu.
- Additifs fonctionnels, notamment des antioxydants, des stabilisants de traitement, des absorbeurs d'UV et des retardateurs de flamme si nécessaire.
Qualité et chargement du noir de carbone : deux décisions qui fixent des limites de performance
Le noir de carbone n’est pas un matériau unique. Les fabricants produisent des dizaines de qualités qui diffèrent par la taille des particules primaires, la structure des agrégats et la chimie de la surface. Ces propriétés affectent la noirceur (jet), la force de la teinte, la difficulté de dispersion, la viscosité à l'état fondu, la conductivité et le prix. Lorsque vous spécifiez un mélange maître noir, vous spécifiez en réalité une qualité de noir de carbone et une concentration.
Comment les propriétés du noir de carbone influencent la pièce finale
| Propriété du noir de carbone | Effet sur le mélange maître et le produit final |
|---|---|
| Taille de particule primaire plus petite | Jet plus élevé, teinte plus forte, meilleure protection UV, mais plus difficile à disperser et coût plus élevé |
| Taille de particule primaire plus grande | Dispersion plus facile, coût inférieur, noirceur moindre, nuance souvent plus bleue ou plus brune |
| Structure globale supérieure | Une viscosité de fusion plus élevée, une meilleure conductivité, peuvent augmenter la rigidité mais augmentent la pression du tamis |
| Structure globale inférieure | Viscosité inférieure, bon brillant, conductivité inférieure |
| Oxydation superficielle | Modifie l'interaction avec le support, affecte la dispersion dans les polymères polaires tels que le AP et le PET |
Pour la plupart des applications, le choix pratique se situe entre le noir de four à haute teneur en pigment (petite taille de particules, noirceur très élevée), le noir de four de couleur moyenne (noirceur et dispersion équilibrées) et le noir de four standard ou faiblement coloré (dispersion facile, économique). Une nuance bleue est souvent préférée dans les emballages et les biens de consommation car elle se lit comme un « noir plus profond » ; des nuances brunes apparaissent dans certaines qualités à faible coût.
Chargement de noir de carbone : plus n’est pas toujours mieux
| Niveau de chargement | Teneur en noir de carbone | Utilisation typique | Compromis |
|---|---|---|---|
| Faible | 15% - 25% | Correspondance des couleurs, taux de dilution élevés, procédés à faible viscosité | Plus de mélange maître nécessaire par pièce ; coût du pigment inférieur par kilogramme |
| Norme | 25% - 35% | Moulage par injection général, moulage par soufflage, la plupart des applications de films | Coût et manutention équilibrés ; large fenêtre de traitement |
| Élevé | 35% - 50% | Film agricole, tuyau, emballage à haute masquage | Faibleer dosage per part; requires strong compounding capability |
| Ultra-élevé | 50% - 60% | Qualités fonctionnelles spécialisées, composés conducteurs | Processusus très exigeant ; options de transporteur limitées |
Lorsque vous augmentez la charge de noir de carbone, le mélange maître devient plus difficile à produire et la viscosité de la matière fondue augmente. Dans le même temps, vous avez besoin d’une déception moindre, ce qui réduit les coûts de logistique et de stockage. Le chargement optimal dépend de la capacité de mélange de votre extrudeuse, de la qualité de dispersion requise et de l'objectif de noirceur final. Nos qualités à haute concentration d'environ 40 % de noir de carbone sont conçues pour être utilisées avec une dilution de 2 à 3 % dans un film soufflé, ce qui réduit souvent le coût total tout en améliorant l'opacité.
Correspondance des résines porteuses : la règle de sélection qui évite la plupart des échecs
La résine support retient le noir de carbone dans une matrice plastique compatible. La première règle est simple : le support doit être chimiquement compatible avec le polymère de base, ou au moins avec l'un de ses composants principaux. Lorsque le support est incompatible, le mélange maître forme une phase distincte, ce qui entraîne des agglomérats, des stries, un délaminage, une perte de résistance aux chocs ou une rugosité de surface.
| Polymère de base | Transporteur recommandé | Pourquoi c'est important |
|---|---|---|
| Film PEBD / PEBDL | LDPE ou LLDPE | Meilleure clarté du film, pas de gel, haute compatibilité |
| Tuyaux PEHD / PP | PEHD ou PP | Maintient la résistance hydrostatique et le comportement stable de la matrice |
| Pièces d'injection PP | PP | Évite la réduction des impacts et les marbrures de surface |
| ABS/PS | AS/SAN ou PS | Empêche la perte de brillance et les stries visibles du porteur |
| PA (nylon) | PA | Empêche l’épanouissement et la dégradation mécanique |
| PC | PC ou alliage compatible PC | Empêche les microfissures et la brume ; maintient la résistance aux chocs |
| PET/PBT | PET/PBT | Maintient la cristallisation et évite l’hydrolyse |
| PPS / PPA / haute température | Transporteurs spécialisés haute température | Doit survivre à des températures de fusion élevées sans dégradation |
Nous rencontrons parfois des acheteurs qui souhaitent utiliser un mélange maître noir « universel » pour tout afin de réduire les stocks. L'approche universelle ne fonctionne que pour les mélanges de polyoléfines compatibles et les applications à faibles spécifications. Pour les plastiques techniques, le support n’est pas un détail ; c'est le principal facteur qui détermine si le pigment noir reste finement dispersé et si la pièce passe les tests mécaniques requis. Lorsqu'un client ne peut pas partager la qualité exacte de la résine, nous demandons l'indice de fluidité et l'application finale ; cela suffit généralement pour sélectionner un transporteur sûr.
Avertissement du transporteur : si le support fond bien en dessous de votre température de traitement et n'est pas chimiquement lié à votre polymère de base, le risque d'un problème de compatibilité est élevé. Demandez toujours au fournisseur d'indiquer par écrit le type de transporteur.
Choisir par processus et par application
Le filtre suivant est votre processus de production, car chaque processus impose un historique de cisaillement, un temps de séjour et une température de fusion différents sur le mélange maître. Une qualité destinée au moulage par injection peut sembler correcte lors d'un test de film, mais produire des gels à des vitesses de ligne de film élevées. Une qualité de film utilisée dans le moulage par injection peut ne pas offrir la rétention d'impact requise. La sélection par processus évite d’abord bien des surprises.
Film soufflé
Film soufflé processors need black masterbatch with excellent filterability, low gel count, and stable rheology. Blackness is important, but a masterbatch that blocks the screen pack every four hours destroys productivity. Typical film grades contain 30% to 45% carbon black in an LDPE or LLDPE carrier, with let-down ratios of 2% to 4%. For agricultural film, the masterbatch must also provide long-term UV protection and often withstand contact with agrochemicals.
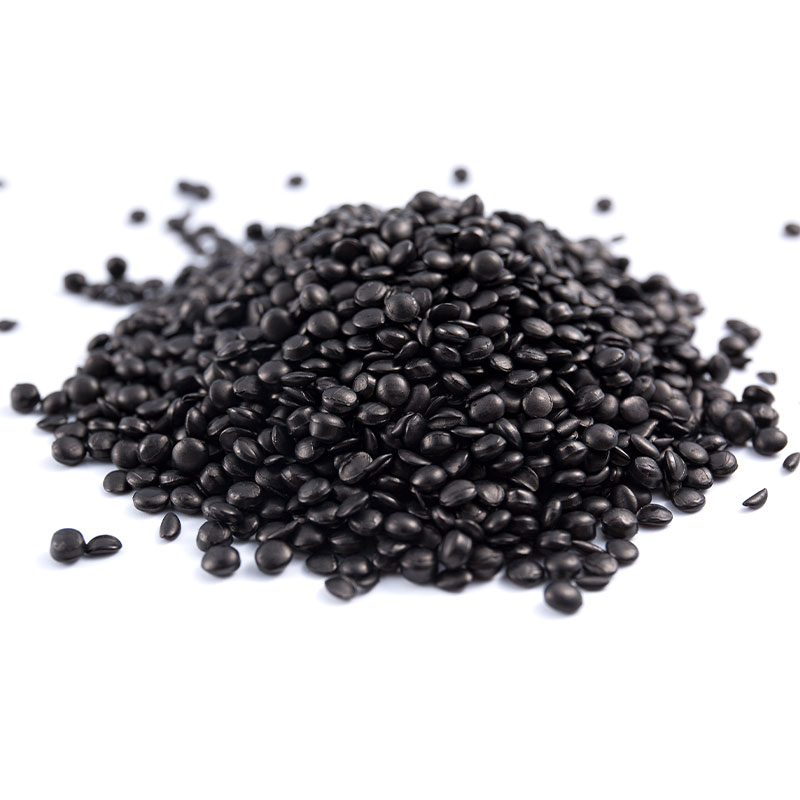 Élevé Hiding Black Concentrated Masterbatch for Film and Molding Ce mélange maître à base de PE contenant environ 46 % de noir de carbone offre un fort pouvoir couvrant et un traitement stable pour les films soufflés, les tuyaux et le moulage par injection, répondant ainsi aux problèmes de filtrabilité et d'écoulement soulevés lors de la discussion. Voir le produit →
Moulage par injection
Les mouleurs par injection doivent évaluer l’impact du mélange maître sur la résistance aux chocs, l’apparence de la ligne de soudure, la brillance de la surface et le dépôt dans le moule. Les mélanges maîtres à haute teneur en carbone et avec un mauvais mouillage peuvent réduire la résistance aux chocs entaillés de 10 à 30 % en PP ou en ABS. Si la pièce est à paroi mince, la fluidité du mélange maître compte également. La chute est généralement de 2 % à 5 %, et un support adapté à la résine de base est essentiel pour que les marques de ligne de soudure soient moins visibles.
Extrusion de tuyaux
Les qualités de tuyaux sont jugées en fonction de la qualité de la dispersion et des performances à long terme. Pour les conduites d'eau en PE, la teneur finale en noir de carbone doit être d'environ 2 % à 2,5 % pour la résistance aux UV, et le niveau de dispersion est évalué selon la norme ISO 18553. Un noir de carbone mal dispersé crée des points de concentration de contraintes qui réduisent la résistance à la pression et la résistance à la croissance des fissures. Le support ne doit pas modifier le débit de fusion du tuyau, sinon le contrôle de l'épaisseur de la paroi devient instable.
| Process | Critères de sélection clés | Déception typique | Symptômes d'échec en cas d'erreur |
|---|---|---|---|
| Film soufflé | Nombre de gels, filtrabilité, opacité, noirceur | 2% - 4% | Stries, piqûres, coupures de film |
| Film de casting | Brillance de surface, compatibilité avec les additifs | 2% - 3% | Lignes de matrice, brume, blocage |
| Moulage par injection | Rétention des impacts, ligne de soudure, brillance, fluidité | 2% - 5% | Lignes de soudure faibles, surface marbrée |
| Extrusion de tuyaux | Indice de dispersion ISO, UV, résistance à la pression | 2% - 6% | Tuyau fragile, fissuration précoce |
| Moulage par soufflage | Impact de chute, répartition murale, qualité de surface | 2% - 4% | Mur irrégulier, faible résistance aux chutes |
Si vous ne savez pas si un mélange maître convient à votre ligne, nous vous recommandons de faire un essai pratique : faites fonctionner le grade à votre descente normale pendant une équipe, inspectez le film ou les pièces contre une source de lumière et enregistrez la pression du filtre. Notre équipe suit le même protocole lors de la qualification d'une nouvelle qualité dans notre propre usine.
Mélange maître noir pour contact alimentaire : la conformité est une exigence de conception
Lorsque le mélange maître noir est utilisé dans des emballages alimentaires, de la vaisselle, des couverts ou des contenants de fruits et légumes, le pigment, le support et les additifs doivent tous respecter les réglementations relatives au contact alimentaire. Dans l'Union européenne, le cadre pertinent est le règlement (UE) n° 10/2011 relatif aux matériaux et objets en matière plastique destinés à entrer en contact avec des denrées alimentaires ; aux États-Unis, la FDA 21 CFR fixe des règles pour les colorants et les composants polymères ; en Chine, la série GB 4806 s'applique. Ces réglementations limitent la migration des substances depuis l’article fini et exigent des données qualité conformes.
Le noir de carbone brut peut contenir des impuretés telles que des hydrocarbures aromatiques polycycliques (HAP), des métaux lourds et du soufre résiduel. Le mélange maître noir en contact avec les aliments est formulé à partir de qualités de pigments purifiées et de supports de haute pureté, et la ligne de préparation est nettoyée et contrôlée pour éviter toute contamination croisée. Il ne suffit pas d'ajouter davantage de dispersant : la formule complète doit réussir les tests de migration et le processus de production doit démontrer sa traçabilité.
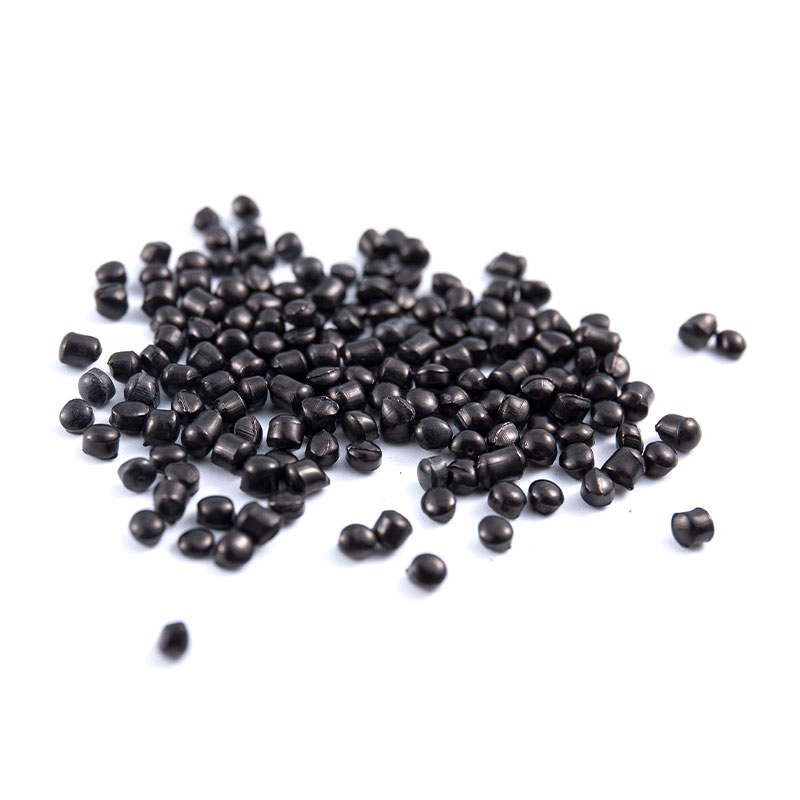 Mélange maître noir pour contact alimentaire pour vaisselle incassable Développé pour la vaisselle en contact avec les aliments, ce mélange maître à base de PE contenant 40 % de noir de carbone et de carbonate de calcium offre une coloration uniforme, améliore la résistance à la chaleur et aux chocs et répond aux normes de sécurité alimentaire, prenant en charge les exigences de tests de migration mises en évidence à proximité. Voir le produit →
Lors de l'évaluation d'une qualité destinée au contact alimentaire, demandez au fournisseur la réglementation spécifique par rapport à laquelle le produit a été testé, les conditions de test (température, durée, simulant alimentaire) et le résultat de la migration. Une déclaration générale de « qualité alimentaire » sans données de test ne constitue pas une base suffisante pour une décision d'achat.
Pour la vaisselle et les contenants, le produit doit également résister à des lavages répétés et à des contraintes mécaniques. Un mélange maître noir en contact avec les aliments doit donc être évalué pour sa résistance aux chocs, sa stabilité au lave-vaisselle et son absence de pelage de surface, et pas seulement pour sa conformité à la migration. Nous avons abordé plus en détail les questions pratiques de conformité dans notre guide sur sécurité et conformité du mélange maître noir en contact avec les aliments .
Résistance aux UV et intempéries à long terme
Le noir de carbone est l'un des stabilisants UV les plus efficaces et les plus économiques pour les polyoléfines, à condition qu'il soit bien dispersé et présent en concentration suffisante. Le noir de carbone en fines particules absorbe le rayonnement UV et le convertit en chaleur, protégeant ainsi la chaîne polymère de la photo-oxydation. La relation entre la teneur en noir de carbone et la durée de vie en extérieur n'est pas linéaire : de petites augmentations de concentration peuvent entraîner une augmentation importante de la durée de vie.
C'est pourquoi les films agricoles, les géomembranes et les canalisations extérieures spécifient presque toujours une teneur en noir de carbone d'au moins 2 % dans le produit fini. L'utilisation d'un mélange maître à 40 % avec une décantation de 5 % donne exactement 2 % de teneur finale en noir de carbone. Mais la concentration seule ne suffit pas : les agglomérats de noir de carbone agissent comme des points de rupture où des fissures peuvent se produire, de sorte que l'indice de dispersion est tout aussi important que le dosage.
Pour les pièces qui doivent conserver leur apparence sous une exposition prolongée au soleil, telles que les garnitures extérieures d'automobiles ou les meubles d'extérieur, les fournisseurs de mélanges maîtres doivent être en mesure de fournir des données de résistance aux intempéries issues de tests à l'arc au xénon ou QUV, y compris le changement de couleur (delta E) et la rétention de brillance après des heures d'exposition spécifiées. Demandez la méthode de test, les paramètres du cycle et les critères d’acceptation.
Mélange maître noir de qualité automobile : tolérances strictes, conséquences réelles
C’est dans les pièces automobiles que la sélection du mélange maître noir devient vraiment exigeante. Les pièces intérieures doivent respecter les limites de composés organiques volatils (COV) et de buée, car l'environnement confiné de la cabine rend les dégagements gazeux visibles sur les fenêtres et détectables par l'odeur. Les pièces extérieures doivent résister à des années d’exposition au soleil, à la chaleur, à l’humidité et au contact avec des produits chimiques routiers sans se décolorer, se fariner ou se fissurer. Les pièces structurelles fonctionnelles doivent conserver leur rigidité et leur résistance aux chocs après vieillissement.
Pour les applications intérieures, le mélange maître noir à faible teneur en COV est produit avec des résines porteuses et des additifs soigneusement choisis qui ne génèrent pas d'aldéhydes ou d'autres substances volatiles aux températures de moulage. Les normes de test couramment citées sont VDA 278 pour l'analyse COV/TSN, PV 3015 pour la condensation ou la buée et diverses spécifications OEM pour les émissions totales de carbone. Lorsque nos clients demandent des qualités intérieures automobiles, nous confirmons quelle spécification OEM est la cible avant de recommander un produit.
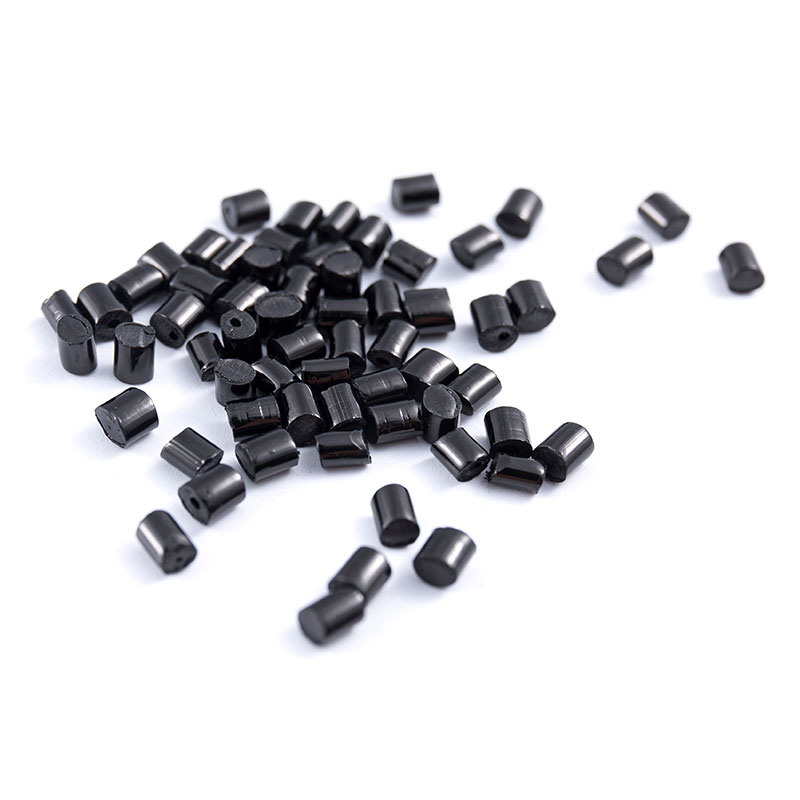 Faible Volatile Environmentally Friendly Interior Black Masterbatch Ce produit est conçu spécifiquement pour les intérieurs d'automobiles et de maisons, mettant l'accent sur de faibles émissions de COV (composés organiques volatils) et une faible migration, réduisant efficacement... Voir le produit →
Pour les pièces extérieures, les propriétés clés sont la résistance aux intempéries, la résistance aux rayures et la brillance stable. Un mélange maître avec une très grande jetness contient souvent des particules de noir de carbone plus fines, ce qui peut réduire légèrement la dureté de surface ; L'équilibre entre la noirceur et la résistance aux rayures nécessite un ajustement de la qualité du noir de carbone et de l'ensemble des additifs. C'est pourquoi les qualités extérieures automobiles ne sont pas simplement des qualités « hautement noires » ; ce sont des systèmes finement réglés.
Qualité de la dispersion et comment la vérifier
La qualité de la dispersion est le facteur le plus important qui sépare un bon mélange maître noir d’un mélange maître noir médiocre. Une mauvaise dispersion signifie que des agglomérats de noir de carbone restent dans la matrice plastique. Sous contrainte, ces agglomérats deviennent initiateurs de fissures ; dans les films, ils provoquent des piqûres et des déchirures ; dans les canalisations, ils réduisent la résistance à la pression ; dans une pièce moulée, ils créent des points ternes et des points faibles.
Méthodes de vérification pratiques
- Test de film : presser ou souffler un film mince (20 à 30 micromètres) à partir d'un échantillon du composé et l'inspecter contre une source de lumière puissante. Comptez le nombre de taches visibles supérieures à environ 30 micromètres par mètre carré.
- Valeur de pression du filtre : forcez la matière fondue à travers un tamis filtrant fin (par exemple, 15 ou 25 micromètres) dans des conditions contrôlées et mesurez l'augmentation de la pression avec le temps. Un taux d’augmentation plus élevé indique une dispersion plus faible.
- Contrôle mécanique : testez les barres de moulage par injection dans les mêmes conditions que vos pièces de production, puis comparez l'allongement à la rupture, la résistance aux chocs entaillés et les performances de la ligne de soudure avec une référence non remplie.
- Contrôle de surface : comparer la brillance et la couleur des plaques moulées sur le même outil sous des paramètres identiques ; une variation significative suggère des problèmes de dispersion ou de porteurs.
Pour les producteurs de tuyaux, la norme ISO 18553 spécifie une méthode d'évaluation du degré de dispersion des pigments dans une section de paroi de tuyau. La notation divise les agglomérats observés en classes de taille et attribue une note ; des scores inférieurs indiquent une meilleure dispersion. Si votre fournisseur ne peut pas fournir de micrographie ou d'évaluation de dispersion, il s'agit d'un signe d'avertissement avant de passer une commande importante.
Coût par kilo par rapport au coût total d'utilisation
L’erreur d’achat la plus courante dans le mélange maître noir consiste à comparer le prix au kilogramme et à ignorer le dosage requis pour atteindre la noirceur et l’opacité cibles. Un grade à faible coût avec une faible force de teinte peut nécessiter une dilution de 5 %, tandis qu'un grade à haute concentration plus cher fonctionne à 2,5 %. La contribution totale du mélange maître par tonne de produit fini est le chiffre qui compte.
| Facteur | Norme grade | Élevé-load grade |
|---|---|---|
| Prix du mélange maître | 2,6 $/kg | 3,6 $/kg |
| Taux de déception | 4% | 2,5% |
| Masterbatch par tonne de produit | 40 kg | 25 kg |
| Coût de la couleur par tonne | 104 $ | 90 $ |
| Espace d'entrepôt pour 10 tonnes de produit | 400 kg | 250 kg |
Dans cet exemple, la qualité à charge élevée coûte plus cher par kilogramme, mais permet d'économiser de l'argent par tonne, réduit l'espace de stockage et raccourcit le temps de changement de couleur car moins de matériau est manipulé. Toutefois, la comparaison n'est valable que si la qualité à charge élevée atteint les mêmes noirceur, brillant, dispersion et performances mécaniques. S’il ne répond pas à l’une de ces exigences, les économies apparentes disparaissent rapidement.
Règle de coût : comparer le mélange maître sur la base du coût par tonne de produit fini, jamais uniquement sur la base du coût par kilogramme. Et n’acceptez jamais un avantage de prix qui dépend de l’abaissement de votre norme de dispersion.
Il existe également un coût caché lié à l’incohérence d’un lot à l’autre. Si la teinte ou l'écoulement de fusion du mélange maître dérive, chaque lot de votre produit risque d'être rejeté. Lorsque nous publions un lot de production, nous vérifions la jetité, la force de la teinte, la teneur en noir de carbone par un test de cendres, l'humidité et la valeur de pression du filtre ; le certificat d'analyse est inclus avec chaque expédition.
Erreurs de sélection courantes
- Filtrer uniquement la noirceur, pas la dispersion. Une qualité à forte jetité avec des agglomérats échouera plus souvent qu'une qualité à dispersion plus facile avec une noirceur légèrement inférieure.
- Ignorer la résine porteuse. L'utilisation d'un support PE pour un produit PA ou ABS peut réduire considérablement les propriétés mécaniques, même si la couleur semble correcte.
- Choisir un mélange maître au prix le plus bas par kilogramme sans mesurer le taux de décantation nécessaire pour satisfaire à votre propre norme de couleur.
- Ajouter le mélange maître à un mélange de différents polymères sans vérifier si le support est compatible avec tous.
- En supposant que tout le mélange maître noir soit conforme aux normes alimentaires car il est noir. La conformité est un problème de formulation, pas un problème de couleur.
- Changer de fournisseur de mélange maître sans qualifier le nouveau grade sur la chaîne de production réelle dans des conditions de fonctionnement normales.
- Oublier les interactions additives : un masterbatch contenant du slip et de l'antiblocage peut ne pas convenir au laminage ou à l'adhésion en impression.
Beaucoup de ces erreurs ne font surface qu’une fois le produit sur le terrain, ce qui rend leur correction coûteuse. Une simple procédure de qualification au début, comprenant un test de dispersion et un essai de production à petite échelle, peut éviter la plupart d’entre eux.
Quand les produits standards ne suffisent pas : le développement sur mesure
Le mélange maître noir standard couvre la majorité des applications, mais certaines exigences ne peuvent pas être satisfaites par une qualité disponible dans le commerce. Vous aurez peut-être besoin d'un support correspondant à un polymère inhabituel, d'un niveau de noir de carbone supérieur à 50 %, d'un ensemble d'additifs pour des performances ignifuges ou antistatiques, d'une nuance de couleur spécifique pour la reconnaissance de la marque ou d'un auxiliaire de traitement qui empêche l'accumulation de matrice dans une ligne de film très rapide. Dans ces cas-là, le développement personnalisé est généralement plus rapide et plus fiable que d’essayer de combiner des additifs distincts dans votre propre usine.
Dans notre usine, le développement d'un mélange maître noir personnalisé commence par une courte fiche technique : polymère de base, indice de fusion, type de procédé, températures de fonctionnement, objectif de baisse, exigences réglementaires et tests de performance que le produit fini doit réussir. Nous sélectionnons ensuite la qualité du noir de carbone, le support et l'ensemble d'additifs, produisons un échantillon sur un mélangeur à l'échelle du laboratoire et l'envoyons avec un rapport. L'échantillon est optimisé en un ou deux cycles jusqu'à ce que la noirceur, la dispersion et les propriétés physiques cibles soient atteintes, après quoi nous passons à un essai à l'échelle de la production.
Préciser
Polymère de base, procédé, cible d'éjection, besoins réglementaires et tests de performance.
Échantillon
Nous préparons un échantillon à l’échelle du laboratoire et fournissons un rapport de formulation complet.
Valider
Vous testez l'échantillon sur votre propre ligne ou dans notre laboratoire dans des conditions convenues.
Échelle
Essai de production, puis libération du lot avec certificat d'analyse.
Le développement personnalisé fonctionne généralement mieux lorsque la quantité justifie l’effort d’ingénierie. Même dans ce cas, nous recommandons de commencer par le produit standard le plus proche avant de mettre en service une nouvelle formule ; de nombreux clients constatent qu'une qualité standard répond déjà à leurs spécifications une fois le support approprié sélectionné.
Foire aux questions
Quelle est la différence entre le mélange maître noir et le noir de carbone brut ?
Le mélange maître noir est un mélange granulé pré-dispersé de noir de carbone et d'une résine porteuse. Le noir de carbone brut est une poudre fine difficile à manipuler, qui crée de la poussière, s'agglomère facilement et nécessite un mélange intensif avant d'atteindre un niveau de dispersion acceptable. Masterbatch simplifie le processus et améliore la cohérence.
Quelle teneur en noir de carbone dois-je choisir ?
Pour le moulage général de films et par injection, 30 à 40 % de noir de carbone dans le mélange maître constitue une plage pratique. Pour les films et tuyaux agricoles, les qualités à charge plus élevée, environ 40 à 50 %, permettent à la teneur finale en noir de carbone d'atteindre 2 à 2,5 % avec un faible taux de décantation. L’optimum dépend de la capacité de mélange de votre processus et de la couleur cible.
Un mélange maître noir peut-il être utilisé pour tous les plastiques ?
Non. La résine porteuse doit être compatible avec le polymère de base. Un mélange maître à base de PE peut fonctionner avec des mélanges PP ou EVA, mais il ne convient pas pour l'ABS, le PC, le PA, le PET ou le PPS. Pour les plastiques techniques, sélectionnez toujours un mélange maître dont le support correspond à la famille des résines.
Comment puis-je vérifier la qualité de la dispersion avant d’acheter en volume ?
Demandez au fournisseur une valeur de pression de filtre et une micrographie de dispersion du film, puis effectuez un essai de production à votre décharge normale. Inspectez le film ou les pièces moulées sous une lumière intense et comparez les propriétés mécaniques avec un échantillon de référence. Ces contrôles prennent peu de temps mais évitent des problèmes à grande échelle.
Quelles certifications le mélange maître noir pour contact alimentaire doit-il avoir ?
Le produit doit être testé par rapport à la réglementation qui s'applique à votre marché, telle que le règlement UE n° 10/2011, FDA 21 CFR ou China GB 4806. Le rapport de test doit couvrir la migration spécifique, les métaux lourds et la teneur en HAP avec le simulant alimentaire et les conditions temps-température appropriées.
Le mélange maître noir peut-il fournir une protection UV suffisante sans stabilisants UV séparés ?
Pour de nombreux produits polyoléfiniques, le noir de carbone bien dispersé à une concentration finale de 2 % à 2,5 % offre une bonne protection contre les UV, de sorte qu'un stabilisant UV séparé n'est pas toujours nécessaire. Pour les expositions extrêmes ou les pièces sensibles à l’apparence, une combinaison de noir de carbone et de stabilisants UV supplémentaires peut être spécifiée ; le mélange maître peut fournir les deux en un seul pellet.
Quelle est la durée de conservation du mélange maître noir ?
Lorsqu'il est stocké dans un entrepôt sec et frais et conservé dans un emballage scellé, le mélange maître noir standard peut être utilisé pendant deux à trois ans. Séchez à nouveau le matériau si l'emballage a été ouvert dans une humidité élevée et vérifiez la teneur en humidité si vous traitez du PET, du PA ou d'autres polymères sensibles à l'humidité.
Choisir le meilleur mélange maître noir ne consiste pas à trouver le noir le plus foncé. Il s'agit d'adapter la qualité à votre polymère, de valider la dispersion, de confirmer la conformité et de comparer le coût total sur votre propre ligne de production. Ce sont toutes des étapes gérables et elles doivent être inscrites dans vos spécifications d’achat, tout comme les tolérances dimensionnelles sur une pièce moulée.
Si vous qualifiez une qualité pour le film soufflé, le moulage par injection, l'extrusion de tuyaux, le contact alimentaire ou les composants automobiles, l'équipe E-LUCK peut envoyer des fiches techniques et des échantillons pour un essai de production. Le site Web principal répertorie la gamme complète de qualités de mélanges maîtres noirs par procédé et industrie, et nos ingénieurs sont disponibles pour discuter de votre application spécifique.


